Формы для литья
Форма для литья из вашей 3D-модели
Превращает вашу модель в форму из нескольких частей: в неё льют воск, мыло, гипс, бетон или смолу. Файл уходит только на расчёт и не сохраняется.
- На входе: Модель
- На выходе: 2–9 деталей формы
Собрать и покрутить форму можно без регистрации. Вход нужен только для скачивания.


Что вы получите
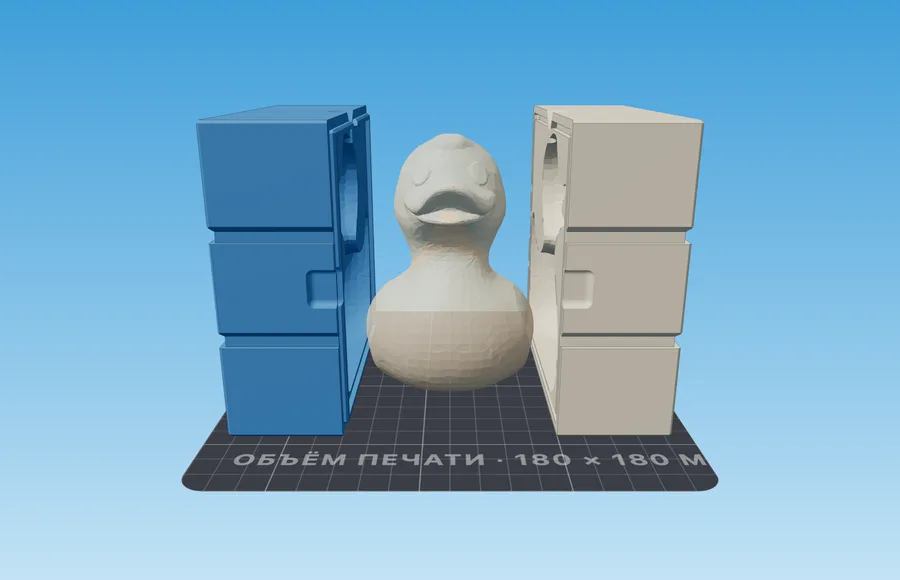
- Две половины корпуса с рамкой шип-паз: они закрываются в регистр и запирают шов от протечки.
- Воронка для заливки сверху и выемки для разъединения по бокам — вычтены из корпуса до резки, подгонять ничего не нужно.
- Канавки под резинки по периметру: панель показывает, резинка какой длины нужна.
- Отдельные STL на каждую деталь или один 3MF, где деталь — это объект своего цвета.
Как это работает
- 1Загрузите модельSTL, OBJ или 3MF. Файл открывается в браузере, на сервер уходит только на время расчёта и не хранится. Своей модели нет — рядом лежит пример.
- 2Поставьте шов и воронкуСиняя плоскость во вьюпорте — будущий разъём: её двигают и доворачивают, чтобы шов ушёл с лица модели. Воронка перетаскивается прямо по поверхности.
- 3Скачайте и печатайтеГабарит, число деталей и вес одной заливки написаны текстом рядом с 3D. Скачивание — после входа по ссылке на почту.
Материал и процесс
Что учесть до заливки
| Настройка | Значение | Почему |
|---|---|---|
| Толщина стенки | 2.5–3.5 мм, от 4 мм под бетон | Тонкую стенку раздувает весом заливки |
Настройки слайсера у всех форм одинаковые и собраны отдельно: как печатать формы
Если что-то пошло не так
Симптом и что менять
- Половины не сходятся
- Принтер печатает «в плюс»: зазор посадки 0.30 → 0.40 мм.
- Отливка не выходит из формы
- Поднутрения или нулевой уклон: уклон полости → 3° либо 3–4 панели вместо двух.
- Форму раздувает при заливке
- Стенка → 5 мм.
- Пузыри в отливке
- Воздуху некуда выйти: включить воздушный порт, поднять воронку.
- Мелкие детали пропали
- Сглаживание мастера → 0, качество → тонкое.
Вопросы
Полезно знать
Половины формы не сходятся — что менять?
Зазор между частями: большинство принтеров печатает «в плюс». Поднимите 0.30 мм до 0.40 мм и напечатайте пробную пару.
Отливка не выходит из формы
Чаще всего отливка цепляется за стенки. Поставьте наклон стенок 3° или разделите форму на три части.
Модель уходит на ваш сервер?
Уходит — но только на время расчёта. Мы его не храним: ни архивов, ни копий. Пока вы не нажали «Сгенерировать», файл не покидает браузер.
Смежные инструменты